Обработка натяжных роликов в основном включает технологические требования к двум частям: корпус натяжного ролика и натяжной вал.
(1) Обработка корпуса ролика
На практике вырубка на станке, плоская торцовая обработка на токарном станке, снятие фаски, поворотные упоры и т. д. — все это традиционные методы обработки. Эти методы обработки имеют много недостатков, таких как зажим на обоих концах в два раза, трудно обеспечить соосность двух поворотов и плохая гибкость вращения ролика, что влияет на срок службы ролика.
Кроме того, центр тела ролика трудно контролировать, и его необходимо контролировать вручную, что приводит к большой ошибке и легко вызывает осевое направление.
Импульс направления слишком велик или слишком мал, зазор не отрегулирован должным образом, а вращение невозможно гибко контролировать. Более продвинутый метод обработки завершается следующими тремя этапами: использование станка для резки роликовых труб, оборудование представляет собой резку стальных труб роликовым конвейером с ленточным конвейером, оба конца фаски автоматически завершаются одновременно.
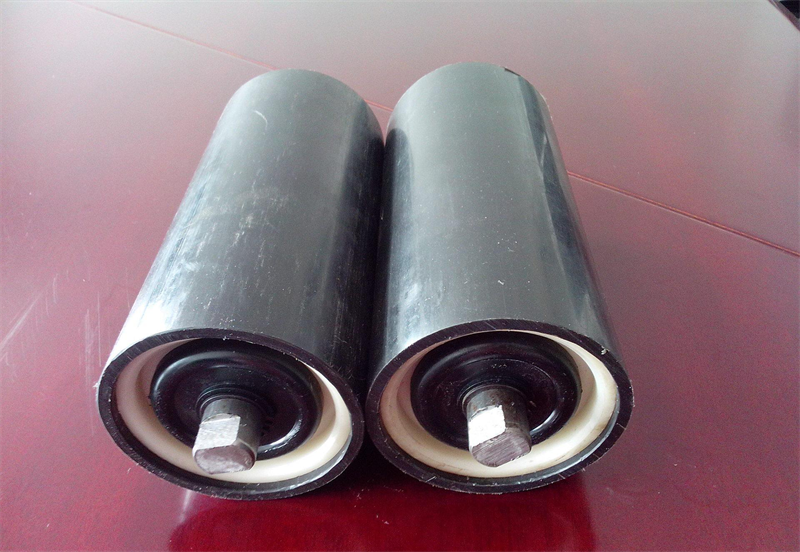
Растачивание: станок, применяемый в этой операции, представляет собой автоматический сверлильный станок с двойной головкой для стальных труб. Этот станок представляет собой специальное оборудование для автоматизации, он может обрабатывать два конца роликовой трубы ленточного конвейера и может обрабатываться одновременно, а обработка устья на обоих концах может быть завершена одновременно, а обработка различных типов устьев роликовых труб из чугуна или штамповки седел подшипников в стране и за рубежом также может обрабатываться станком. Преимуществами его обработки являются: высокая точность обработки тела, быстрая скорость, одноразовый зажим и одновременная обработка обоих концов рта для обеспечения соосности.
Сварка: между корпусом ролика и седлом штампованного подшипника должна быть выполнена сварка. В этой статье используется двухголовочный автоматический сварочный аппарат с защитой от газа CO2, высокая степень автоматизации и возможность одновременной обработки, что не только обеспечивает соосность, улучшает качество сварки, но и снижает трудоемкость.
(2) Обработка промежуточного вала
При обработке натяжного вала используется двойная чистовая или черновая обработка, а затем после двойного шлифования преимущество этого метода обработки заключается в следующем: обеспечить требования соосности и требования к окончательной посадке на установленном подшипнике.